DeRörmatarehar dykt upp som en oumbärlig utrustning i modern rör- och rörbearbetningsverksamhet, som överbryggar klyftan mellan lagring av råmaterial och höghastighetsmaskiner för skärning eller formning. Denna omfattande analys undersöker den grundläggande roll som rörmatare spelar i automatiserade produktionslinjer, utforskar deras tekniska utveckling, kärnkomponenter och de avgörande fördelarna de medför för tillverkningseffektivitet. Diskussionen täcker de två primära konfigurationerna – helautomatiska och halvautomatiska rörmatare – tillsammans med deras respektive applikationer inom branscher, allt från fordons- och flygindustrin till konstruktion och förnybar energi. Genom en detaljerad granskning av servomotorstyrningssystem, gränssnittsdrift mellan människa och maskin, materialhanteringskapacitet och integration med nedströmsutrustning, visar artikeln varför rörmataren har blivit den väsentliga ryggraden i moderna rörbearbetningsoperationer.
1. Definiera rörmataren och dess roll i modern tillverkning
DeRörmatareär en specialiserad utrustning utformad för att automatiskt eller halvautomatiskt leverera rörformiga material – såsom kopparrör, järnrör, aluminiumrör och rostfria stålrör – till nedströms bearbetningsmaskiner inklusive skärmaskiner, formpressar och svetsutrustning. I sin kärna fungerar rörmataren som det kritiska gränssnittet mellan lagring av råmaterial och produktionsprocessen, vilket säkerställer att rören presenteras för bearbetningsutrustning med rätt orientering, avstånd och hastighet för att upprätthålla ett kontinuerligt, effektivt produktionsflöde.
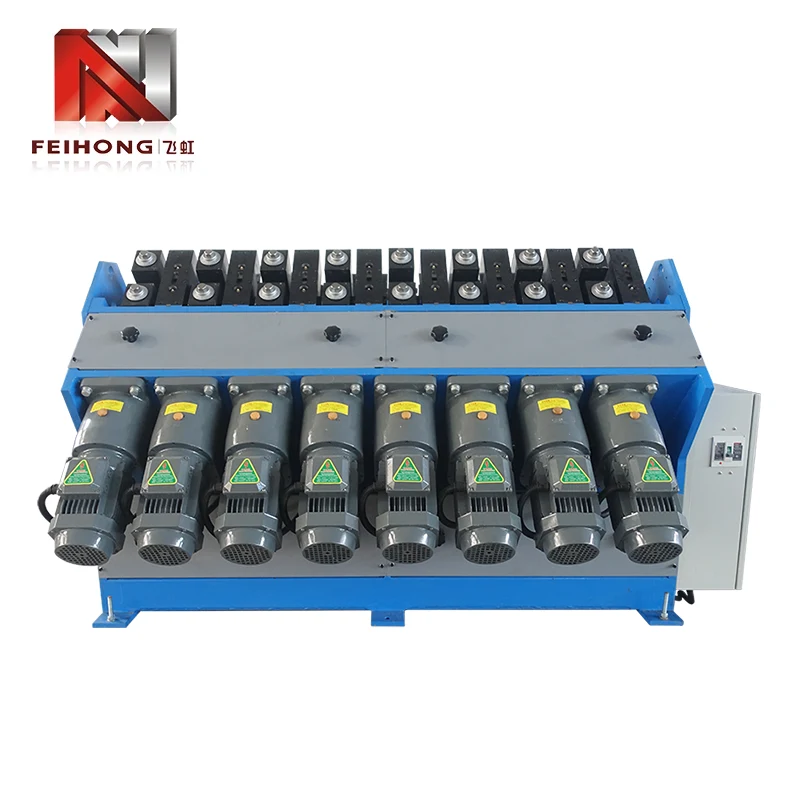
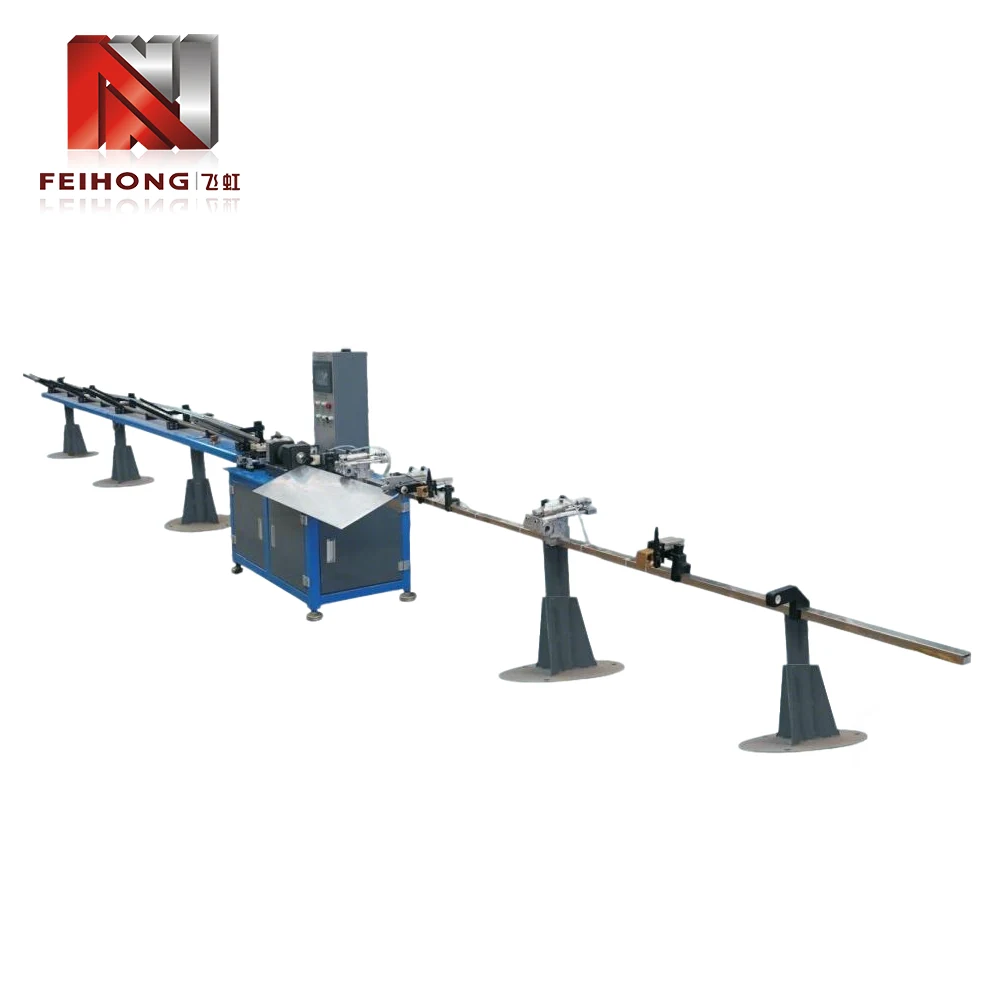 En helautomatisk rörmatare integrerad med en höghastighets skärmaskin i en modern produktionsmiljö.
I traditionella tillverkningsmiljöer var rörmatning en manuell operation: operatörerna plockade upp enskilda rör, placerade dem i skär- eller bearbetningsmaskinen och tog bort färdiga bitar. Detta tillvägagångssätt var inte bara arbetskrävande utan introducerade också betydande variationer i produktionshastighet och kvalitet. Rörmataren eliminerar dessa ineffektiviteter genom att automatisera materialhanteringsprocessen, vilket möjliggör konsekvent, repeterbar matning som stöder produktion av stora volymer med minimal mänsklig inblandning.
Rörmatarens betydelse sträcker sig bortom enkla arbetsbesparingar. I modern tillverkning, där just-in-time-produktion och lean manufacturing-principer dominerar, är förmågan att upprätthålla ett jämnt, oavbrutet materialflöde till bearbetningsutrustningen avgörande för att uppnå optimal genomströmning. Rörmataren uppnår detta genom en kombination av mekanisk precision, elektronisk kontroll och intelligent avkänning, vilket gör den till en hörnsten i automatiserade rörbearbetningslinjer inom flera industrier.
2. Den tekniska utvecklingen av rörmatningsutrustning
Resan från manuell rörhantering till dagens sofistikerade rörmatare speglar industriell automations bredare bana. Att förstå denna utveckling ger ett viktigt sammanhang för att uppskatta kapaciteten hos moderna rörmatningssystem.
2.1 Eran av manuell rörhantering
Under de första dagarna av rör- och rörbearbetning utfördes all materialhantering manuellt. Arbetarna skulle hämta enskilda rör från lagerställen, bära dem till skär- eller formningsmaskiner och manuellt mata in dem i bearbetningsutrustningen. Detta tillvägagångssätt var naturligt begränsat av mänskliga faktorer: trötthet, inkonsekvens och oförmågan att upprätthålla en jämn matningshastighet under långa skift. Dessutom innebar manuell hantering betydande säkerhetsrisker, särskilt vid arbete med tunga eller skarpkantade rör.
2.2 Införandet av mekaniserade fodersystem
De första mekaniserade matningssystemen dök upp i mitten av 1900-talet, vanligtvis med enkla rullbanor eller kedjedrivna mekanismer för att flytta rör längs en produktionslinje. Dessa tidiga system minskade en del manuell ansträngning men krävde fortfarande operatörsingripande för lastning och positionering. De saknade exakt kontroll över matningslängd och timing, vilket begränsade deras effektivitet för högprecisionstillämpningar.
2.3 Framväxten av datorstyrda rörmatare
Med tillkomsten av programmerbara logiska styrenheter (PLC) och servomotorteknik på 1980- och 1990-talen genomgick rörmatare en dramatisk förändring. Datorstyrda system kan exakt reglera matningslängd, hastighet och acceleration, vilket möjliggör konsekvent placering av rör för skärning eller formningsoperationer. Integrationen av gränssnitt mellan människa och maskin gjorde det möjligt för operatörer att enkelt ställa in parametrar och övervaka prestanda, vilket minskade inställningstiden och förbättrade utrustningens totala effektivitet.
2.4 Den moderna rörmataren: intelligens och anslutning
Dagens rörmatare är mycket sofistikerade enheter som innehåller sensorer, dataloggning och kommunikationsprotokoll för integration med fabriksomfattande automationssystem. Moderna rörmatare kan automatiskt anpassa sig till variationer i rördiameter, väggtjocklek och materialsammansättning, vilket säkerställer optimal matningsprestanda under föränderliga förhållanden. De har också förutsägande underhållsfunktioner som varnar operatörerna om potentiella problem innan de orsakar stillestånd.
Denna utveckling har etablerat rörmataren som en avgörande möjliggörare för avancerad tillverkning, vilket gör det möjligt för företag att uppnå högre produktionshastigheter, förbättrad kvalitet och större flexibilitet när det gäller att svara på kundernas krav.
3. Kärnkomponenter och driftsprinciper
Att förstå den interna arkitekturen hos en rörmatare är avgörande för att välja rätt utrustning för en given applikation och för effektivt underhåll och felsökning. Även om designen varierar mellan tillverkare, delar de flesta rörmatare en gemensam uppsättning kärnkomponenter.
3.1 Laddningsmekanism
Lastmekanismen är ansvarig för att ta emot råa rör från ett lagerställ eller transportör och presentera dem för matningssystemet. Beroende på design kan lastningen vara manuell, halvautomatisk eller helautomatisk. Automatiska lastsystem använder ofta en lyftanordning som höjer en bunt av rör och låter dem rulla individuellt på ett matningsspår.
3.2 Matningsdrivsystem
Matningsdrivsystemet för röret framåt till bearbetningsstationen. Detta involverar typiskt en uppsättning drivna rullar eller ett klämrullarrangemang som drivs av en servomotor. Servomotorn ger exakt kontroll över matningshastighet och längd, vilket gör att rörmataren kan hantera varierande rördiametrar och bearbetningskrav.
3.3 Styrnings- och inriktningskomponenter
För att säkerställa att röret kommer in i bearbetningsmaskinen på rätt sätt, har rörmataren styrrullar, sidoinriktningsplattor och riktningsanordningar. Dessa komponenter förhindrar snedställning, böjning eller felinriktning som kan leda till bearbetningsfel.
3.4 Styrsystem
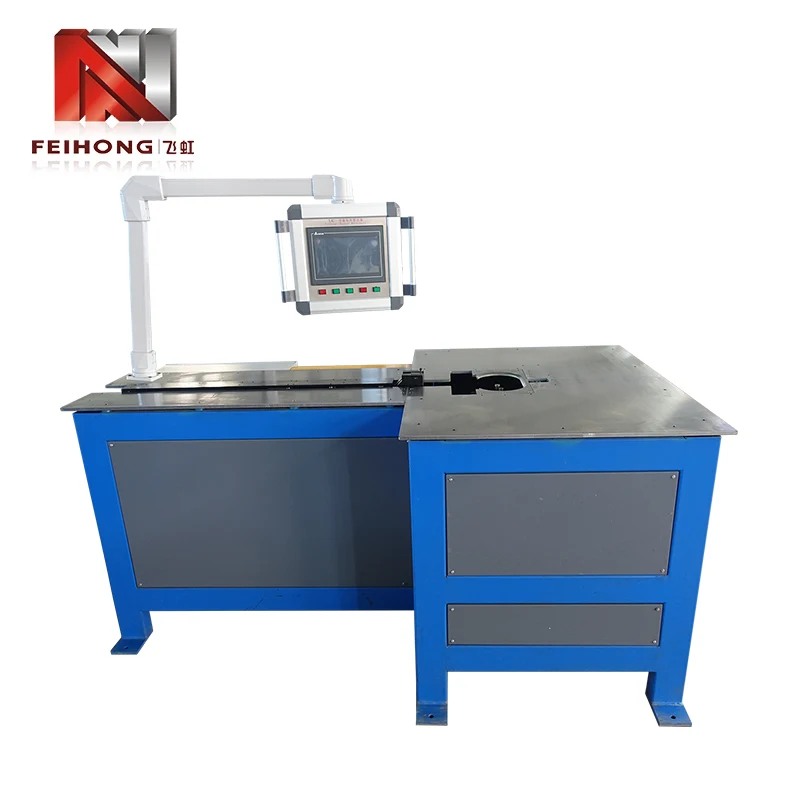
Moderna rörmatare är utrustade med en programmerbar logisk styrenhet (PLC) och en användarvänlig HMI-pekskärm. Styrsystemet hanterar matningsparametrar, övervakar sensorer och kommunicerar med uppströms och nedströms utrustning. Många system inkluderar även fjärrövervakningsmöjligheter för centraliserad produktionshantering.
3.5 Sensorer och återkopplingsenheter
En rad sensorer – inklusive närhetsbrytare, fotoelektriska sensorer och kodare – ger realtidsfeedback om rörposition, matningslängd och systemstatus. Denna återkoppling möjliggör kontroll med sluten slinga, vilket säkerställer konsekvent matningsnoggrannhet och tidig upptäckt av anomalier.
Tillsammans bildar dessa komponenter ett robust system som kan hantera en mängd olika rörstorlekar och material samtidigt som höga nivåer av precision och tillförlitlighet bibehålls.
4. Helautomatiska vs. halvautomatiska rörmatare
Rörmatare kategoriseras i stora drag i två typer: helautomatiska och halvautomatiska. Valet mellan dessa konfigurationer beror på produktionsvolym, tillgänglighet på arbetskraft och budgetöverväganden.
4.1 Helautomatiska rörmatare
Helautomatiska rörmatare kräver minimalt med operatörsingripanden. De har automatisk laddning från ett magasin eller bunt, kontinuerlig matning av enskilda rör och automatisk utmatning av färdiga delar. Dessa system är idealiska för produktionsmiljöer med stora volymer där konsekvens och hastighet är av största vikt. Operatörens roll är begränsad till att övervaka systemet, justera parametrar via HMI och fylla på råvaruförrådet.
Avancerade helautomatiska matare kan också integreras med nedströmsutrustning såsom fasmaskiner, gängningsenheter och svetsstationer, vilket skapar en helautomatisk produktionscell.
4.2 Halvautomatiska rörmatare
Halvautomatiska rörmatare kräver att en operatör laddar varje rör manuellt i matningsmekanismen. Mataren tar sedan över den exakta positioneringen och frammatningen av röret till bearbetningsstationen. Denna typ av matare är lämplig för produktion av mindre volymer eller för applikationer där rör kommer i varierande längder eller storlekar som är svåra att automatisera. Halvautomatiska matare är vanligtvis billigare och lättare att underhålla än helautomatiska enheter.
4.3 Jämförelse av kapacitet
Följande tabell sammanfattar de viktigaste skillnaderna mellan de två typerna:
| Särdrag | Helautomatisk | Halvautomatisk |
|---|---|---|
| Laddningsmetod | Automat från magasin/bunt | Manuell operatörsladdning |
| Operatörens inblandning | Minimal (endast övervakning) | Kräver regelbunden laddning |
| Produktionshastighet | Hög, kontinuerlig | Måttlig, beror på operatör |
| Flexibilitet för olika rörstorlekar | Bra (med justering) | Utmärkt (manuell växling) |
| Typisk tillämpning | Massproduktion, fordon, VVS | Jobbbutiker, specialtillverkning |
| Kapitalkostnad | Högre | Lägre |
Båda typerna har sin plats i modern tillverkning och beslutet beror ofta på en noggrann analys av produktionskrav och avkastning på operativ effektivitet.
5. Materialkompatibilitet och tillämpningsområde
DeRörmatareär designad för att hantera ett brett spektrum av rörformiga material, vilket gör den mångsidig inom flera industrier.
5.1 Materialtyper
Rörmatare används vanligtvis med:
- Kopparrör:Används i VVS-, VVS- och kylsystem
- Stålrör (kol, rostfritt, galvaniserat):Används i konstruktion, bilavgassystem och strukturella applikationer
- Aluminiumrör:Används i flyg, bilvärmeväxlare och lätta strukturer
- Plast- och kompositrör:Används inom kemisk bearbetning och telekommunikation
- Legeringsrör:Används i högtemperatur- och högtrycksapplikationer
Rörmataren måste vara utrustad med lämpliga grepp- och styrkomponenter för att klara ytfinishen, hårdheten och vikten hos det specifika material som bearbetas.
5.2 Rördiameter och längdintervall
Moderna rörmatare finns i en mängd olika storlekar, med funktioner som sträcker sig från rör med liten diameter (6 mm) till rör med stor diameter (upp till 150 mm eller mer). Foderlängden är också justerbar, med vissa system kan matningslängder överstiga 10 meter.
5.3 Nyckeltillämpningsbranscher
Mångsidigheten hos rörmatare gör dem viktiga inom följande sektorer:
- Bil:Tillverkning av avgasrör, bromsledningar, bränsleledningar och konstruktionsrör
- VVS och kylning:Tillverkning av värmeväxlare, kondensorbatterier och köldmedieledningar
- Konstruktion och infrastruktur:Tillverkning av ställningar, ledstänger och konstruktionsstöd
- Flyg och rymd:Tillverkning av hydraulrör, bränsleledningar och strukturella komponenter
- Förnybar energi:Tillverkning av solpanelsramar, vindkraftverks konstruktionsdelar och geotermisk rörledning
Varje bransch ställer specifika krav på rörmataren, såsom höghastighetsdrift för fordonslinjer eller extrem precision för flygtillämpningar. Den modulära designen av moderna rörmatare gör att de kan anpassas för dessa varierande krav.
6. Integration med skär- och formningssystem
En rörmatare fungerar sällan isolerad; det är vanligtvis en del av en produktionslinje som inkluderar skärnings-, formnings-, fasnings- eller svetsutrustning. Korrekt integration är avgörande för att uppnå ett sömlöst materialflöde och maximera den totala produktiviteten.
6.1 Synkronisering med skärmaskiner
I en typisk skärlinje för rörmataren fram röret till en förutbestämd längd och pausar sedan medan en skärmaskin – ofta en höghastighetscirkelsåg eller laserskärare – utför snittet. Mataren flyttar sedan fram nästa segment. Denna synkrona drift kräver exakt kommunikation mellan matarstyrningen och skärmaskinens styrsystem, ofta via ett fältbussgränssnitt som Profinet eller EtherCAT.
6.2 Samordning med formnings- och slutbearbetningsutrustning
För applikationer som kräver rörböjning, utvidgning eller gängning, måste rörmataren leverera röret till formningsstationen i rätt riktning och i rätt tidpunkt. Avancerade system inkluderar servostyrd positionering som kan rotera röret till en specifik vinkel innan det går in i formningsformen, vilket möjliggör komplexa flerstegsoperationer.
6.3 Integration med staplare och transportörer
Efter bearbetning avlägsnas de färdiga rören vanligtvis av en staplare eller ett transportörsystem. Rörmatarens styrsystem kan samordnas med dessa nedströmsenheter för att säkerställa smidig handoff och förhindra flaskhalsar.
6.4 Rollen för gränssnittet mellan människa och maskin (HMI)
HMI fungerar som den centrala punkten för att installera och övervaka hela det integrerade systemet. Operatörer kan mata in önskade skärlängder, matningshastigheter och andra parametrar, och HMI visar realtidsstatus, larm och produktionsantal. Moderna HMI:er inkluderar ofta pekskärmsgränssnitt och intuitiv grafik, vilket förenklar driften och minskar inlärningskurvan för nya operatörer.
7. Underhåll, tillförlitlighet och operativa överväganden
För att säkerställa lång livslängd och jämn prestanda är regelbundet underhåll av rörmataren väsentligt. Följande metoder rekommenderas:
7.1 Schema för förebyggande underhåll
Ett strukturerat förebyggande underhållsprogram bör innehålla:
- Dagliga kontroller:Inspektera vältens tillstånd, kontrollera om det finns ovanligt ljud eller vibrationer och verifiera HMI-avläsningar
- Veckovis underhåll:Smörj rörliga delar, rengör sensorer och verifiera inriktningen av styrkomponenterna
- Månatliga inspektioner:Kontrollera rem- eller kedjans spänning, testa nödstoppsfunktioner och granska larmhistoriken
- Kvartalsvis service:Utför en djupgående inspektion av servomotorer, växellådor och styrsystemanslutningar
- Årlig översyn:Byt ut slitdelar som rullar, lager och drivremmar och kalibrera om återkopplingsenheter
7.2 Vanliga problem och felsökning
Några typiska driftsproblem inkluderar:
- Inkonsekvent matningslängd:Orsakas ofta av felinställning av kodaren, rullslirning eller slitna drivkomponenter
- Ytmärken på rör:Till följd av smutsiga eller skadade styrrullar
- Felinriktning av röret som kommer in i bearbetningsmaskinen:Vanligtvis på grund av slitna styrningar eller felaktig justering
- Kommunikationsfel mellan matare och skärmaskin:Lös vanligtvis genom att kontrollera kablar och PLC-programparametrar
7.3 Säkerhetsfunktioner
Moderna rörmatare är utrustade med flera säkerhetsfunktioner, inklusive ljusridåer, nödstoppsknappar och säkerhetsspärrar som förhindrar drift när skydden är öppna. Korrekt utbildning i dessa säkerhetssystem är avgörande för alla operatörer.
7.4 Maximera drifttid och tillförlitlighet
För att maximera tillförlitligheten rekommenderar tillverkare att du använder äkta reservdelar, håller ett lager av viktiga reservdelar och upprätthåller en ren arbetsmiljö. Dessutom kan programuppdateringar från utrustningstillverkaren förbättra prestandan och lägga till ny funktionalitet.
8. Vanliga frågor
Medan båda enheterna matar material till bearbetningsmaskiner, är en rörmatare speciellt utformad för rörformiga material (ihåliga sektioner) och inkluderar vanligtvis styr- och stödfunktioner som förhindrar deformation. En stångmatare används för solida rundstänger, ofta vid svarvningsoperationer.
Vissa avancerade rörmatare har snabbjusteringsmekanismer och programmerbara parametrar som möjliggör snabb växling mellan storlekar. De flesta system kräver dock viss manuell justering av styrkomponenter och matningsinställningar vid byte av rördiametrar.
Servodrivna rörmatare uppnår typiskt en matningslängdnoggrannhet inom ±0,2 mm, beroende på omkodarens kvalitet och matningsmekanismens mekaniska tillstånd. Avancerade system kan uppnå ±0,05 mm för precisionsapplikationer.
Med korrekt underhåll kan en rörmatare fungera tillförlitligt i 15 till 20 år eller mer. Viktiga slitagekomponenter som rullar, drivremmar och lager kan behöva bytas ut med intervaller på 2 till 5 år, beroende på driftscykeln.
Ja, även helautomatiska system kräver utbildade operatörer för att ställa in parametrar, utföra rutininspektioner och felsöka mindre problem. Utbildningen är dock vanligtvis mindre intensiv än för manuella matningsoperationer, och moderna HMI:er gör systemet användarvänligt.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.är en pålitlig tillverkare av rörmatare och rörbearbetningsutrustning, som levererar innovativa lösningar till kunder över hela världen. För att utforska hur våra rörmatare kan förbättra din produktionseffektivitet,kontakta ossför expertrådgivning och skräddarsydd systemdesign.
Hör av dig